Artykuł sponsorowany
Dlaczego koronka diamentowa ściera beton warstwa po warstwie, a nie kruszy go
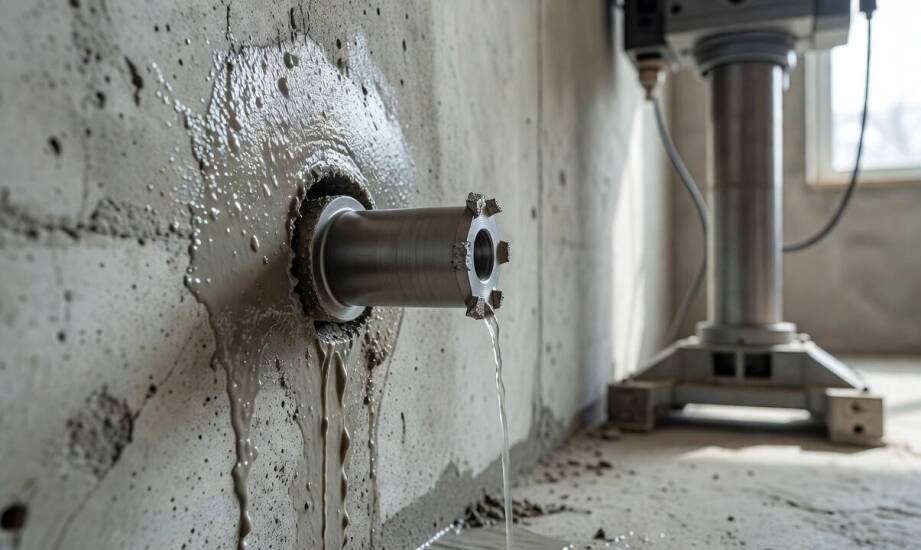
Twardość betonu oraz jego nieregularna struktura stanowią ogromne wyzwanie dla narzędzi budowlanych. Tradycyjne metody obróbki opierają się na sile uderzenia, która kruszy materiał, osłabia jego spójność i często powoduje mikropęknięcia w konstrukcji. Praca z wykorzystaniem technologii diamentowej przebiega w zupełnie inny, znacznie bardziej subtelny sposób, ponieważ opiera się na ciągłym zjawisku mikroskopijnego ścierania twardego podłoża. Zrozumienie mechaniki tego procesu wyjaśnia, dlaczego operatorzy potrafią wykonać idealnie gładki odwiert w grubej, żelbetowej ścianie. Niewłaściwe podejście do fizyki cięcia szybko kończy się jednak usterką sprzętu i wstrzymaniem postępu robót.
Mechanika ścierania i zjawisko samoostrzenia
Klasyczne wiertła widiowe odrywają stosunkowo duże fragmenty materiału podczas agresywnego uderzania. Sprzęt diamentowy nie usuwa grubych wiórów, lecz wykonuje precyzyjną mikroabrazję. Pojedyncze kryształy osadzone w koronie rysują twardą powierzchnię i sukcesywnie odłupują z niej drobne cząstki piasku, żwiru oraz cementowej zaprawy. Zróżnicowana twardość kruszywa wymusza systematyczne, warstwowe zdzieranie podłoża. Właśnie dlatego prawidłowo eksploatowane wiertła diamentowe równomiernie zagłębiają się w obrabiany element, zamiast szarpać jego krawędzie.
Kluczem do płynnej pracy jest właściwa budowa samego segmentu tnącego oraz zjawisko samoostrzenia. Kryształy diamentu są uwięzione w specjalnej metalowej matrycy. Spoiwo to powoli wyciera się w trakcie bezpośredniego kontaktu z chropowatym betonem. Proces ten stanowi niezwykle pożądany mechanizm, który systematycznie odsłania nowe, ostre krawędzie kolejnych ziaren ukrytych głębiej w matrycy. Stabilne tempo pracy zależy od zachowania balansu między zużyciem pracujących diamentów a uwalnianiem świeżych drobin. Zaburzenie tego cyklu wywołuje zjawisko glasowania. Powierzchnia robocza wygładza się wtedy całkowicie, a narzędzie ślizga się w otworze bez żadnego postępu.
Rola parametrów i cięcie stali zbrojeniowej
Zarządzanie procesem wiercenia wymaga nieustannej kontroli docisku maszyny, prędkości obrotowej i przepływu chłodziwa. Operatorzy powinni stosować umiarkowany, elastycznie regulowany nacisk, opierając się na wskaźnikach obciążenia konkretnego urządzenia. Niezmienne parametry siłowe rzadko sprawdzają się w obliczu zmiennych właściwości ścian konstrukcyjnych. Zbyt agresywne dociskanie wiertnicy drastycznie podnosi temperaturę pracy, co doprowadza do topienia metalowej matrycy i głębokiego wciśnięcia w nią pracujących diamentów. Zbyt ostrożne działanie powstrzymuje z kolei naturalne wycieranie spoiwa.
Woda tłoczona do strefy roboczej odgrywa podwójną rolę. Ciecz skutecznie chłodzi rozgrzane elementy metalowe oraz sprawnie wypłukuje gęsty szlam z powstającej szczeliny. Płynne odprowadzanie urobku zapobiega groźnemu zakleszczeniu się korony w głębokim odwiercie. Sytuacja ulega diametralnej zmianie w momencie kontaktu narzędzia ze stalowym prętem zbrojeniowym. Opór skrawanego materiału gwałtownie rośnie. Producenci wytyczają wtedy jasny kierunek działania i zalecają bezwzględne utrzymanie, a czasem wręcz zwiększenie dopływu wody chłodzącej segmenty. Obfite chłodzenie chroni sprzęt przed spaleniem, podczas gdy zredukowana prędkość obrotowa ułatwia bezpieczne przecięcie stalowej przeszkody.
Żywotność narzędzi i optymalizacja kosztów
Świadome prowadzenie maszyny chroni osprzęt przed przedwczesnym zniszczeniem i gwarantuje uzyskanie wymiarowego, czystego odwiertu. Praca zgodna z fizyką mikroabrazji pozwala na maksymalne wykorzystanie potencjału ukrytego w diamentowych segmentach. Wypalone lub całkowicie wygładzone korony nie nadają się do efektywnej pracy i wymagają interwencji specjalistycznego serwisu. Naprawa uszkodzonych elementów stanowi stałą część cyklu życia profesjonalnego sprzętu, ponieważ przylutowanie nowych segmentów tnących przywraca pełną sprawność korpusowi i znacząco obniża koszty budowy.
Osiąganie powtarzalnych wyników zależy od doboru osprzętu dopasowanego do specyfiki materiałów występujących w danym regionie. Firmy budowlane z Dolnego Śląska wykorzystują narzędzia wrocławskiego producenta M. DIAMENT, który projektuje sprzęt do pracy w trudnym żelbecie. Wieloletnia produkcja oraz prowadzona na miejscu regeneracja zużytych koron pozwalają na precyzyjne dostrojenie twardości metalowego spoiwa do lokalnych potrzeb. Prawidłowo skomponowany segment tnący wybacza drobne błędy operatora i utrzymuje wysoką wydajność skrawania bez ryzyka nagłego przegrzania.
Kategorie artykułów
Polecane artykuły
Gdzie kupić lokalne piwo w pobliżu zamku w Książu?
Jak Acer Swift 3 i5 wpływa na jakość kształcenia w szkołach?
Jakie korzyści płyną z organizacji tematycznych warsztatów dla dzieci?
